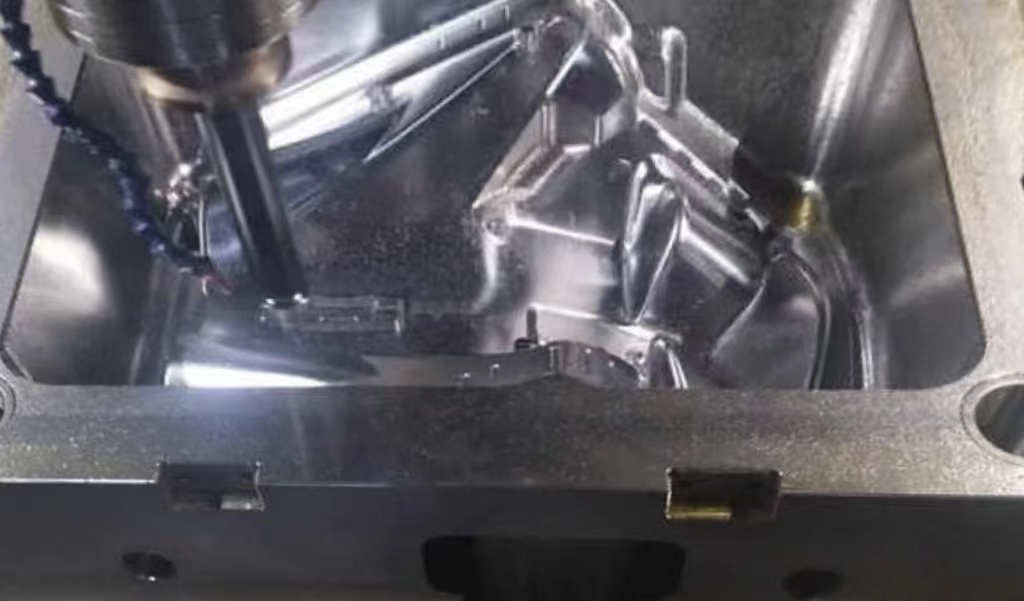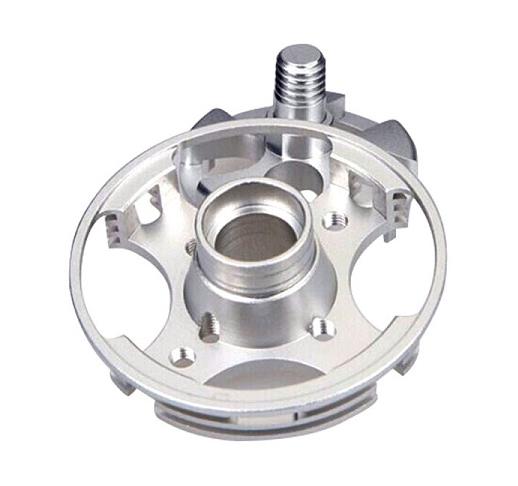
القرص ذو الشفرات (البليسك) جزء أساسي من التوربينات الغازية ومحركات الطائرات. وهو من أصعب الأجزاء تصنيعاً في الصناعات الدقيقة المتطورة نظراً لشكله المعقد والحاجة إلى دقة عالية جداً. لا تنجح عمليات التشغيل التقليدية دائماً، مما يؤدي إلى ارتفاع معدلات الرفض، وتآكل الأدوات، وتأخيرات في الإنتاج.
وهنا يأتي دور التصنيع المركب باستخدام 5 محاور للخراطة والطحن . فمن خلال الجمع بين التصنيع المتزامن ذي 5 محاور وقدرات الخراطة والطحن، يمكن للمصنعين الآن التغلب على أصعب تحديات تصنيع الشفرات - من تشوه الجدران الرقيقة وصلابة المواد إلى مخاطر التداخل وأخطاء التثبيت التراكمية.
ستتناول هذه المقالة المشاكل الرئيسية في تصنيع رقائق الذاكرة الدقيقة (blisks) ، وتوضح كيف تتغلب عليها تقنية التصنيع باستخدام الحاسوب (CNC) خماسية المحاور ، وتقدم مثالًا عمليًا من شركة JTR Machine . سيساعدك هذا الكتاب على تعلم كيفية تصنيع رقائق الذاكرة بكميات كبيرة بدقة وكفاءة عاليتين، سواء كنت مهندس طيران أو مدير إنتاج.
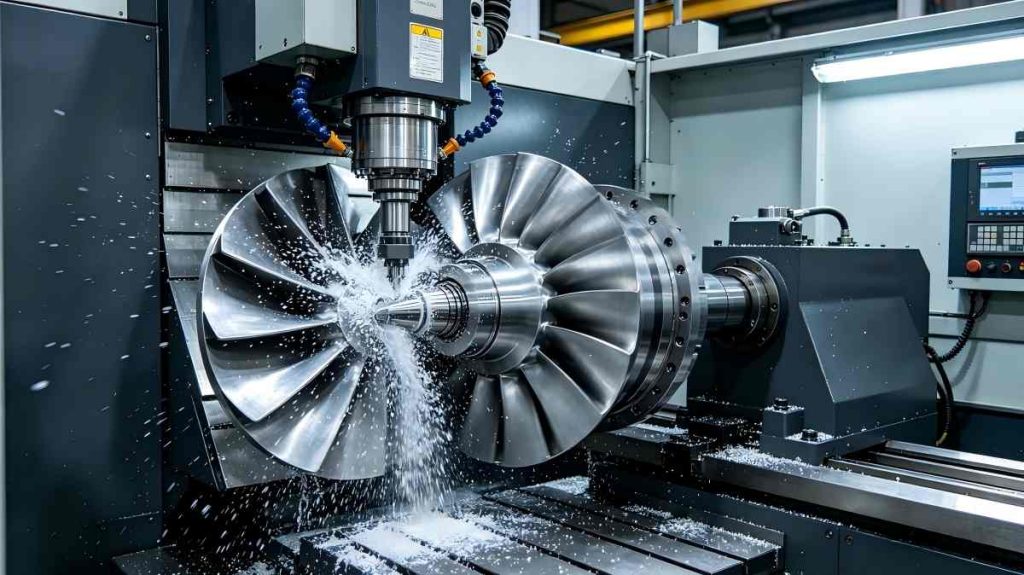
ما هي وحدة التزحلق على الجليد (Blisk) وأهميتها في صناعة الطيران والفضاء؟
يدمج القرص ذو الشفرات (blisk) شفرات التوربين والقرص في مكون واحد، مما يلغي الحاجة إلى هياكل التوصيل التقليدية مثل وصلات التعشيق أو البراغي. وقد أصبح هذا التصميم، بفضل كفاءته الديناميكية الهوائية، وتقليله للوزن، وانخفاض مخاطر الأعطال الميكانيكية، ضروريًا لعمليات الطيران المعاصرة.
تشمل تطبيقات بليسك في مجال الطيران ما يلي:
- محركات الطائرات المدنية والعسكرية
- محركات طائرات الهليكوبتر
- توربينات الغاز لتوليد الطاقة
أصبحت عملية تصنيع الشفرات المدمجة (Blisk) عائقاً رئيسياً في صناعة الطيران والفضاء، نظراً لصعوبتها واحتياجها إلى تقنيات تصنيع متطورة. ومع تزايد متطلبات أداء المحركات، يزداد الطلب على أجزاء الشفرات المدمجة الدقيقة .
لكن نفس الأشياء التي تجعل الشفرات المدمجة مفيدة - الشفرات الملتوية والقنوات الضيقة والجدران الرقيقة - تجعل من الصعب جدًا تشكيلها باستخدام الأدوات العادية.
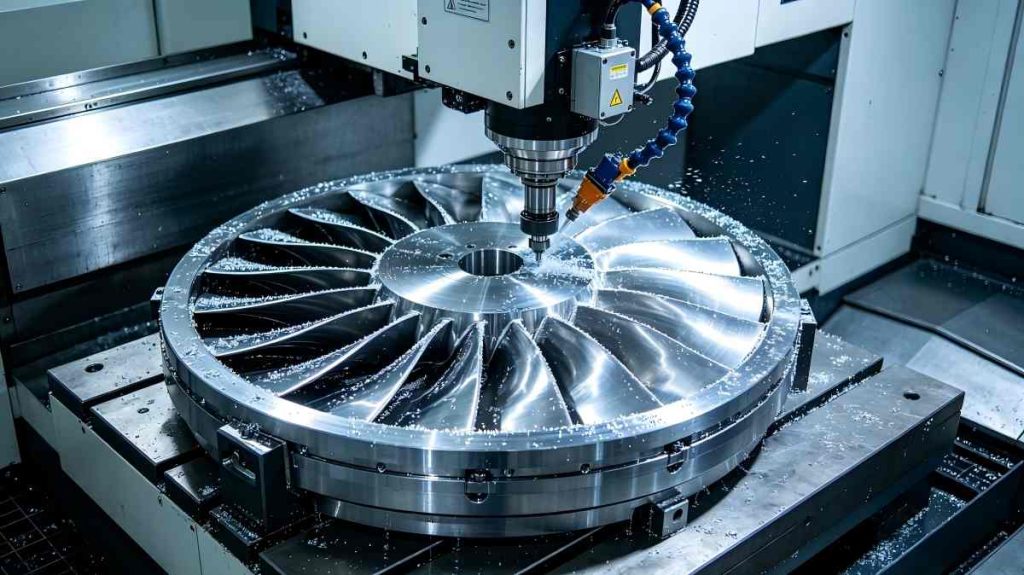
التحديات الرئيسية في تصنيع الشفرات الدوارة
قبل استكشاف الحلول، من الضروري فهم نقاط الضعف الرئيسية الأربع في تصنيع الأقراص ذات الشفرات : الهيكل، والمواد، والدقة، وعدم كفاءة العملية.
1. ضعف الانفتاح وارتفاع مخاطر التدخل
تتميز آلة الشفرات المتشابكة (Blisk) بقنوات ضيقة بين شفراتها الملتوية، مما يجعلها عرضة للاصطدام والتداخل أثناء التشغيل. وهذا يفرض متطلبات عالية على تخطيط مسار الأداة ووظيفة التحكم في مسار الأداة في الوقت الحقيقي (RTCP). فبدون قدرة مناسبة على الحركة خماسية المحاور، ستصطدم حوامل الأدوات بأسطح الشفرات، مما يتسبب في تلفها أو هدرها.
يُعدّ تداخل عمليات تصنيع الشفرات المدمجة أحد أكثر الأسباب شيوعًا لرفض برامج التحكم الرقمي الحاسوبي. تتطلب عمليات تصنيع الشفرات المدمجة ذات القنوات الضيقة محاكاة متقدمة واستراتيجيات لتجنب التصادم.
2. تشوه الجدران الرقيقة
يبلغ سمك جدار الشفرة عادةً 0.5-2 مم فقط، مما يُسهّل حدوث انحراف للأداة، واهتزازات، وارتداد تشوهي تحت تأثير قوة القطع. وهذا يجعل من الصعب التحكم في أبعاد التشطيب وتفاوتات الشكل.
يُعدّ تشوّه الجدران الرقيقة للشفرات الدوارة شديدًا بشكل خاص عند تشغيل سبائك التيتانيوم أو السبائك الفائقة القائمة على النيكل، حيث تكون قوى القطع عالية. ولا يؤثر اهتزاز الشفرات الدوارة أثناء التشغيل على جودة السطح فحسب، بل يُسرّع أيضًا من تآكل الأداة.
3. مواد يصعب قطعها
تُعدّ السبائك الفائقة القائمة على النيكل وسبائك التيتانيوم (TC4، Ti6Al4V) من المواد الشائعة المستخدمة في صناعة الشفرات المدمجة . تتميز هذه المواد بقوتها العالية وسماكتها الكبيرة، كما أنها لا تنقل الحرارة بكفاءة، مما يؤدي إلى ارتفاع درجات حرارة القطع، وتآكل الأدوات بسرعة، واحتراقها أو التصاقها بسهولة.
تتطلب عملية تشكيل رقائق التوربينات المصنوعة من سبائك التيتانيوم معايير قطع متخصصة وطلاءات خاصة للأدوات. وبالمثل، تتطلب عملية قطع رقائق التوربينات المصنوعة من السبائك الفائقة إدارة حرارية ممتازة. ويُعد تآكل أدوات القطع أحد العوامل الرئيسية التي تزيد من تكلفة العمليات التقليدية.
4. متطلبات دقة فائقة
عادةً ما يكون التفاوت المسموح به في شكل الشفرة ±0.003 مم أو أعلى. يجب أن يكون سطح جذر الشفرة، والحافة الأمامية/الخلفية، وسطح قناة التدفق أملسًا بشكل متواصل دون وجود علامات أو حواف ناتجة عن الأدوات.
يستحيل تحقيق دقة عالية في تصنيع رقائق التوربينات باستخدام آلات ثلاثية المحاور أو إعدادات متعددة. تتطلب خشونة سطح رقائق التوربينات (عادةً Ra≤0.8 ميكرومتر) استقرارًا ديناميكيًا عاليًا وتحكمًا دقيقًا. تُعدّ عملية تصنيع رقائق التوربينات عالية الدقة اختبارًا حقيقيًا لقدرات الآلة.
5. الأخطاء التراكمية الناتجة عن التثبيت المتعدد
تتطلب عمليات التصنيع التقليدية خمس عمليات تثبيت أو أكثر: خراطة الخام ← شفرة التفريز ← الحفر ← التجليخ ← التلميع. كل عملية تثبيت تُدخل أخطاء في تحديد الموضع، مما يجعل من الصعب ضمان التفاوت الهندسي النهائي.
تتراكم أخطاء التثبيت المتعددة في الشفرات الدوارة بسرعة. حتى مع استخدام تجهيزات دقيقة، يصبح التحكم في تفاوتات تشغيل الشفرات الدوارة غير موثوق به عند نقل الأجزاء بين الآلات.
6. صعوبات رئيسية أخرى
- اهتزاز الأدوات والارتجاج الناتج عن الأدوات ذات العنق الطويل في عمليات تشكيل التجاويف العميقة
- صعوبة في تنظيف الزوايا ومعالجة منطقة الانتقال
- تشوه حراري كبير أثناء المعالجة طويلة الأمد
تُفسر هذه التحديات سبب عدم قدرة الأساليب التقليدية على تلبية متطلبات صناعة الطيران الحديثة. تحتاج هذه الصناعة إلى تغيير جذري، وهذا التغيير هو استخدام آلات الخراطة والطحن المركبة خماسية المحاور.
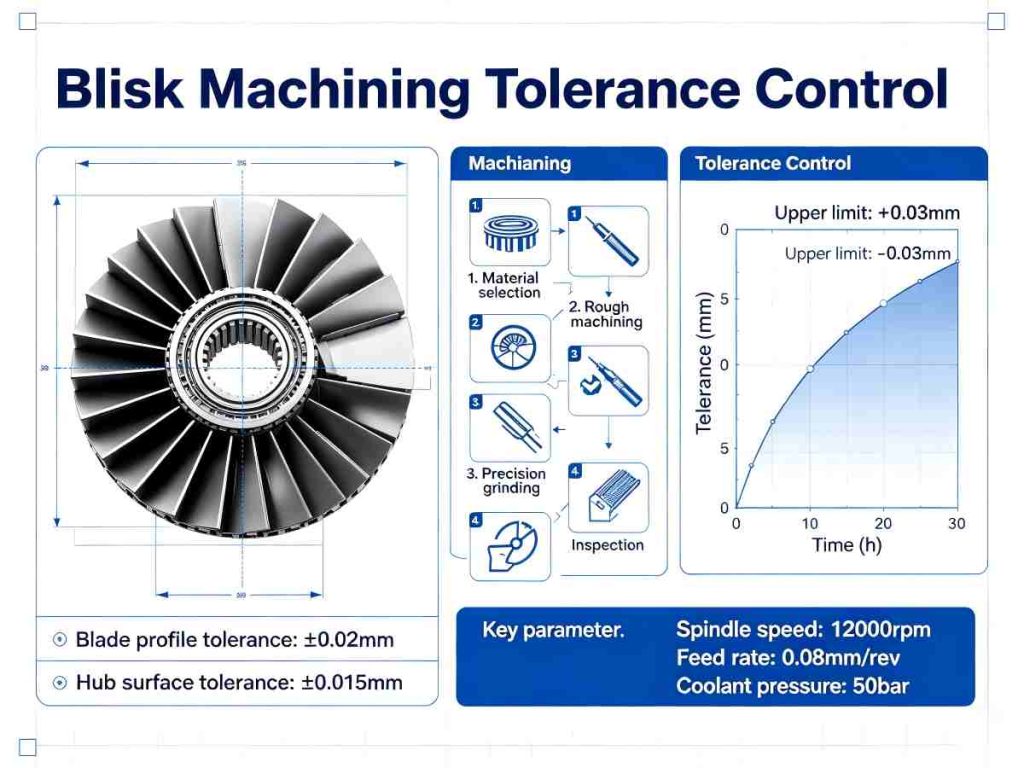
كيف تُسهم عملية التشغيل المركبة باستخدام ماكينات الخراطة والطحن خماسية المحاور في حل تحديات تشغيل شفرات التوربينات؟
تجمع عملية التصنيع المركبة باستخدام خراطة وطحن خماسية المحاور بين التصنيع المتزامن خماسي المحاور وتقنية الخراطة والطحن المركبة. وهي حاليًا الحل الأكثر تطورًا لتصنيع الشفرات المدمجة، حيث تعالج تمامًا المشكلات المذكورة أعلاه بفضل مزاياها التقنية الفريدة.
1. التثبيت لمرة واحدة، القضاء على الأخطاء التراكمية
من خلال دمج عمليات الخراطة والطحن والحفر وغيرها في آلة واحدة ، تُنجز جميع إجراءات المعالجة بعملية تثبيت واحدة. وهذا يتجنب أخطاء تحديد المواقع الناتجة عن عمليات التثبيت المتعددة ويضمن اتساق دقة القطعة.
يُعدّ نظام التثبيت لمرة واحدة في آلة الخراطة والطحن خماسية المحاور نقلة نوعية. فهو يعالج بشكل مباشر مشكلة أخطاء تصنيع الشفرات المدمجة عن طريق إزالة السبب الجذري: عمليات الإعداد المتكررة.
2. وصلة خماسية المحاور، حل مشكلات التداخل والتركيب المعقد
بفضل محاور الدوران المزدوجة A/B ووظيفة تتبع طرف الأداة (RTCP)، يمكن إمالة الأداة وتدويرها بحرية، مما يسهل الوصول إلى القنوات الضيقة بين الشفرات. وهذا يمنع تداخل الأدوات ويتيح تشغيلًا دقيقًا للأسطح المنحنية المعقدة.
تتيح عملية التصنيع باستخدام وصلات خماسية المحاور للأداة الاقتراب من زوايا مثالية. ويصبح تجنب تداخل الشفرات تلقائيًا مع برمجة CAM المناسبة. وتضمن وظيفة RTCP خماسية المحاور بقاء موضع طرف الأداة دقيقًا بغض النظر عن حركة الماكينة.
3. التحكم الدقيق، تلبية متطلبات التفاوت العالي للغاية
بفضل تجهيزها بمسطرة شبكية ذات حلقة مغلقة بالكامل وأنظمة تعويض حراري تعمل بالذكاء الاصطناعي، تستطيع مراكز الخراطة والطحن الحديثة ذات الخمسة محاور التعويض في الوقت الفعلي عن التشوه الحراري وتآكل الأدوات. وهذا يضمن أن دقة الملامح وخشونة السطح تلبي متطلبات الشفرات المسطحة (Ra≤0.8 ميكرومتر، دقة الملامح ±0.003 مم).
تتيح عملية التصنيع الدقيقة خماسية المحاور، بالإضافة إلى التعويض الحراري لشفرات التوربو، إنتاجًا مستقرًا حتى في ورش العمل غير المُجهزة بنظام تحكم في درجة الحرارة. كما تُحسّن عملية تصنيع شفرات التوربو المدعومة بالذكاء الاصطناعي من اتساق الإنتاج من خلال التنبؤ بالانحراف الحراري وتعديله.
4. تحسين عملية القطع، والحد من تآكل الأدوات وتشوهها
بالنسبة للمواد صعبة القطع، يتم تحسين معايير القطع ومسارات أداة القطع. تعمل تقنية التشحيم الجاف أو التشحيم الدقيق على تقليل درجة حرارة القطع وتآكل الأداة. في الوقت نفسه، تساعد قوى القطع المنخفضة على تجنب تشوه الجدران الرقيقة.
تم دمج تحسين معلمات قطع الشفرات المدمجة في سير عمل التصنيع بمساعدة الحاسوب (CAM). يضمن تخطيط مسار الأداة خماسي المحاور بدء التشغيل وخروجه بسلاسة. وقد شهدت تقنية قطع سبائك التيتانيوم تطوراً ملحوظاً، مما جعل التصنيع عالي السرعة للشفرات المدمجة عملياً.
5. تحسين الكفاءة، وخفض تكلفة الإنتاج
بالمقارنة مع العمليات التقليدية، يتم تقصير دورة المعالجة بنسبة 60% أو أكثر. كما أن قلة العمليات، وانخفاض استهلاك الأدوات، وانخفاض تكاليف العمالة، تُمكّن من إنتاج الشفرات المدمجة (blisks) على دفعات وبكفاءة عالية.
تُترجم كفاءة تصنيع الشفرات المدمجة مباشرةً إلى انخفاض تكلفة القطعة الواحدة. ويتحقق خفض تكلفة استخدام آلات الخراطة والطحن خماسية المحاور من خلال تقليل عدد الآلات، وتقليل عمليات المناولة، وزيادة نسبة الإنتاج من المحاولة الأولى. وبذلك يصبح الإنتاج الضخم للشفرات المدمجة مجديًا اقتصاديًا.
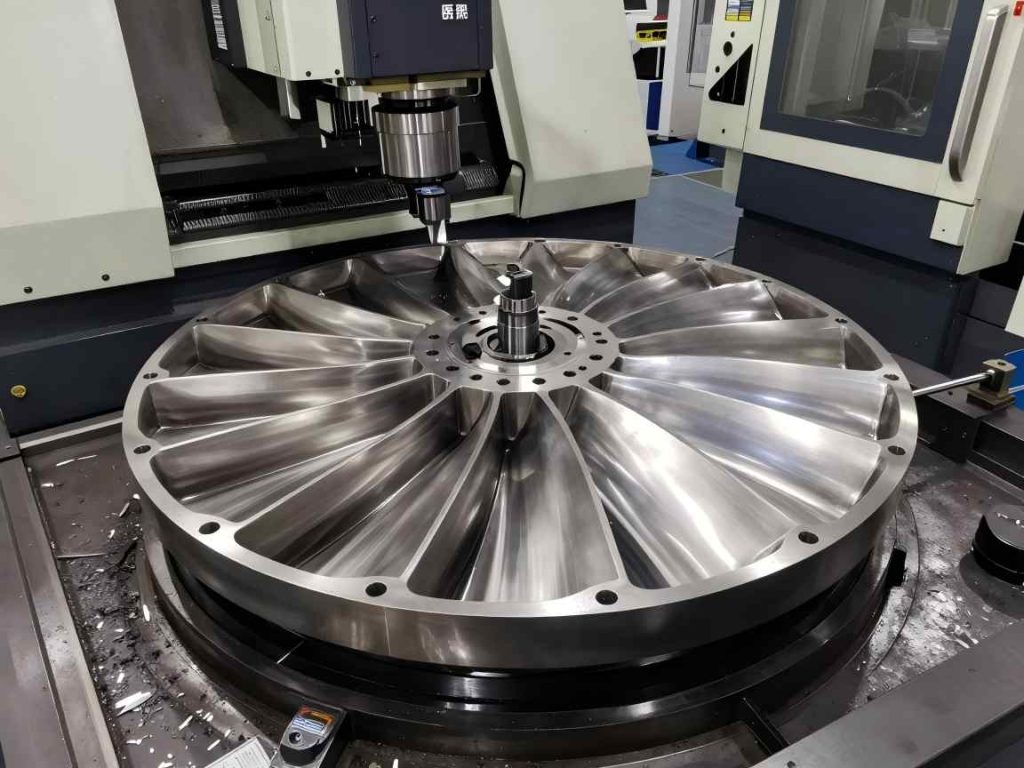
دراسة حالة: JTR تشمل تشغيل مركب خماسي المحاور بالخراطة والطحن لشفرات الطائرات
تتضح المزايا النظرية لتقنية الخراطة والطحن خماسية المحاور بشكل أفضل من خلال تطبيق عملي. توضح دراسة الحالة التالية عملية تشغيل آلة الخراطة والطحن خماسية المحاور من شركة JTR Machine.
خلفية المشروع
طلبت شركة محلية لتصنيع محركات الطائرات إنتاجًا ضخمًا لشفرات التوربينات المصنوعة من سبائك التيتانيوم (قطر 320 مم، 12 شفرة معقدة). وكانت متطلباتها الأساسية صارمة: دقة في شكل الشفرات لا تتجاوز ±0.003 مم، وخشونة سطحية لا تتجاوز 0.6 ميكرومتر، ودمج عمليات متعددة (الخراطة، والطحن، والحفر) لتسليم 120 قطعة سنويًا. تطلبت عملية التصنيع التقليدية للعميل، والتي تعتمد على ثلاثة محاور بالإضافة إلى الخراطة، خمس عمليات تثبيت منفصلة، مما أدى إلى انخفاض الكفاءة، وتراكم أخطاء كبيرة، وعدم القدرة على الوفاء بمواعيد التسليم.
JTR تشمل حلول التشغيل المركب بالخراطة والطحن خماسية المحاور
لمواجهة هذا التحدي، قامت شركة JTR Machine بنشر مركزها المتطور للتصنيع المركب ذي المحاور الخمسة، والمجهز بمحوري دوران مزدوجين A/B، ومقاييس شبكية ذات حلقة مغلقة بالكامل، ونظام تعويض حراري ذكي. واستُخدمت أداة تثبيت هيدروليكية للتثبيت لمرة واحدة مع تحديد موضع الثقب الداخلي لضمان مرجعية موحدة.
كانت عملية حل مشكلة القرص المضغوط JTR كالتالي:
- التشغيل الخشن: يتم تشكيل الدائرة الخارجية والوجه النهائي، يليه طحن خشن لقنوات الشفرة باستخدام أدوات الكربيد عالية الأداء.
- التشطيب: عملية طحن كاملة لملف الشفرة باستخدام وصلة خماسية المحاور، بما في ذلك تنظيف زاوية جذر الشفرة باستخدام قواطع مصاصة متخصصة.
- المعالجة المساعدة: فهرسة المحور C لطحن فتحات التبريد الشعاعية وغيرها من الميزات الثانوية.
والأهم من ذلك، قام خبراء التصنيع في شركة JTR Machine بتحسين مسارات الأدوات ومعايير القطع خصيصًا لسبائك التيتانيوم، مطبقين استراتيجيات التخشين الحلزوني والتشطيب بحمل رقائق ثابت لتجنب الاهتزاز والقطع الزائد. وقد أثبتت العملية برمتها فعاليتها في التشغيل المستمر على مدار 24 ساعة دون الحاجة إلى تدخل بشري.
نتائج المشروع
تم قياس النتائج والتحقق منها:
- دقة: تم تحقيق دقة في شكل الشفرة تبلغ ±0.0025 مم، وخشونة سطحية Ra ≤ 0.6 ميكرومتر، ودقة في موضع الثقب تبلغ ±0.003 مم. وكانت جميع المقاييس أفضل من متطلبات العميل.
- كفاءة: انخفضت مدة دورة المعالجة الإجمالية من 72 ساعة للقطعة الواحدة (باستخدام الطريقة القديمة) إلى 22 ساعة فقط للقطعة الواحدة على ماكينة الخراطة والطحن خماسية المحاور JTR. ويمثل هذا تحسناً في كفاءة المحاور الخمسة بنسبة 227%.
- التكلفة والجودة: انخفضت تكلفة معالجة القطعة الواحدة بنسبة 35%. وبلغ معدل تأهيل الدفعة 99.5%، وهو معدلٌ مُبهر، مما ساهم في تحقيق هدف التسليم السنوي للعميل. تُظهر نتائج تصنيع شفرات JTR هذه العائد الملموس على الاستثمار في هذه التقنية.
العميل ملاحظات
"لقد حلت تقنية الخراطة والطحن المركبة خماسية المحاور من JTR مشاكلنا المتعلقة بتصنيع الشفرات المدمجة بشكل مثالي، مما يضمن الدقة والكفاءة، ويجعلها شريكنا الموثوق به على المدى الطويل." - عميل من شركة تصنيع محركات الطائرات
لماذا تختار JTR؟ تشمل لتصنيع شفرات المخرطة الخماسية المحاور
يُعدّ اختيار شريك التصنيع المناسب بنفس أهمية اختيار التقنية المناسبة. وتبرز شركة JTR Machine كشركة رائدة في مجال خدمات التصنيع باستخدام آلات JTR خماسية المحاور لعدة أسباب وجيهة.
1. الكفاءة الفنية الاحترافية
تشغل شركة JTR Machine أكثر من 70 وحدة من معدات المعالجة الدقيقة CNC، بما في ذلك أسطول من مراكز التصنيع المركبة المتطورة ذات الخمسة محاور. وبفضل فريق يتمتع بخبرة عقود في مجال التصنيع الدقيق لـ JTR، نمتلك المعرفة المؤسسية اللازمة للتعامل مع أكثر أشكال الشفرات المعقدة.
2. رقابة صارمة على الجودة
الجودة جزء لا يتجزأ من كل خطوة في عملية التصنيع، وليست مجرد إضافة لاحقة. تلتزم JTR بمتطلبات الجودة المحددة في معايير ISO9001:2008 وTS16949 وIATF. نستخدم في مختبر الفحص لدينا أجهزة قياس إحداثيات ثلاثية الأبعاد عالية الدقة من Hexagon، وأجهزة عرض ضوئية، وأجهزة اختبار خشونة السطح، لضمان حصول كل شريك من شركاء JTR في تصنيع الشفرات المدمجة على مكونات تفي بمعايير التصميم أو تتجاوزها.
3. القدرة على تقديم حلول مخصصة
لا يوجد قرصان متطابقان. تقدم شركة JTR Machine خدمة مخصصة فردية، حيث تقوم بتصميم حلول معالجة الخراطة والطحن خماسية المحاور بناءً على متطلبات العميل الخاصة بالمواد والدقة والكميات.
4. توصيل فعال وخدمة على مدار الساعة
في مجال صناعة الطيران، سرعة الوصول إلى السوق أمر بالغ الأهمية. تقدم شركة JTR Machine عروض أسعار سريعة خلال ساعات وتُسلّم قطع الغيار في غضون أيام. تضمن خدمة الاستشارات المتوفرة على مدار الساعة طوال أيام الأسبوع حل أي استفسارات أو مشاكل في معالجة الطلبات فورًا، مما يقلل من وقت التوقف عن العمل.
الأسئلة الشائعة
س1: ما هي المواد التي يمكن لآلة JTR معالجتها بتقنية الخراطة والطحن المركبة ذات 5 محاور لتصنيع الشفرات الثنائية؟
تتخصص شركة JTR Machine في معالجة مواد صناعة الطيران والفضاء التي يصعب قطعها، بما في ذلك سبائك التيتانيوم (TC4، Ti6Al4V)، والسبائك الفائقة القائمة على النيكل (Inconel 718، Waspaloy)، والفولاذ المقاوم للصدأ، وسبائك الألومنيوم. وتغطي خدمات معالجة مواد الشفرات المدمجة (blisk) التي تقدمها JTR النطاق الكامل لهذه المواد.
س2: كم من الوقت يستغرق معالجة قرص واحد باستخدام آلة الخراطة والطحن المركبة ذات 5 محاور؟
ج: يعتمد ذلك على الحجم والتعقيد. بالنسبة لقرص التيتانيوم ذي القطر 320 مم في دراسة الحالة، كان زمن دورة التصنيع 22 ساعة لكل قطعة، أي أسرع بنسبة 60% من العمليات التقليدية. تواصل مع شركة JTR Machine وأرسل ملف CAD الخاص بك للحصول على تقدير دقيق لدورة تصنيع أقراص التيتانيوم من JTR Machine.
س3: هل تستطيع شركة JTR تلبية متطلبات الدقة العالية للغاية لشفرات الطائرات ذات الشفرات المزدوجة؟
ج: بالتأكيد. تم تجهيز مراكز الخراطة والطحن ذات الخمسة محاور من JTR Machine بمسطرة شبكية ذات حلقة مغلقة بالكامل وتعويض حراري بالذكاء الاصطناعي، مما يحقق بثبات تفاوتًا في المظهر الجانبي ±0.003 مم وخشونة سطح Ra ≤ 0.8 ميكرومتر، بما يفي بجميع مواصفات صناعة الطيران القياسية.
س4: ما هو معدل تأهيل الدفعة لتصنيع الشفرات المدمجة (blisk) في شركة JTR Machine ؟
أ: تحقق شركة JTR Machine باستمرار معدل تأهيل دفعات يبلغ 99.5% أو أعلى لإنتاج الشفرات المدمجة. ويعود هذا المعدل المرتفع لتأهيل الشفرات المدمجة في منتجات JTR Machine إلى التحكم الدقيق في العمليات والفحص أثناء الإنتاج.