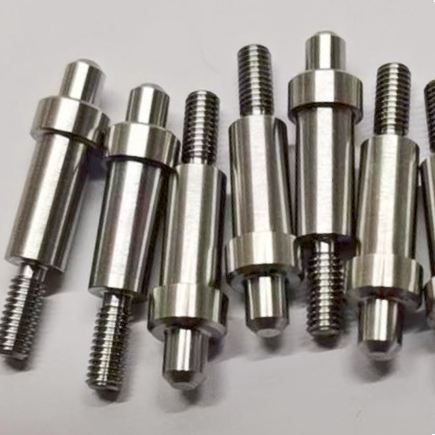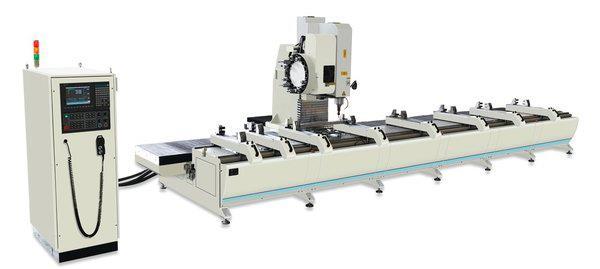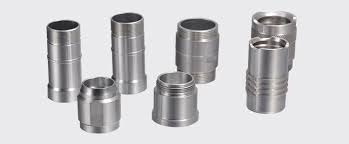
L'acciaio inossidabile, noto per la sua resistenza alla corrosione, presenta sfide uniche quando viene lavorato con la tecnologia CNC. Le caratteristiche del materiale, come la sua conduttività termica relativamente scarsa e la tendenza all'incrudimento, richiedono considerazioni e tecniche specifiche per ottenere risultati ottimali. L'esperto di lavorazioni CNC JTR illustrerà in dettaglio le sfide e le contromisure nella lavorazione CNC di componenti in acciaio inossidabile.
Problemi di surriscaldamento nella lavorazione CNC dell'acciaio inossidabile
Una delle principali difficoltà riscontrate nella lavorazione CNC dell'acciaio inossidabile è il surriscaldamento. A causa della sua conduttività termica relativamente inferiore rispetto ad altri metalli, l'acciaio inossidabile tende a riscaldarsi rapidamente durante le operazioni di taglio. Questo calore eccessivo può causare diversi problemi, tra cui:
- Usura degli utensili: Le alte temperature possono accelerare l'usura degli utensili, riducendone la durata e aumentandone i costi.
- Distorsione del pezzo: Un calore eccessivo può causare la deformazione del pezzo, compromettendone la precisione dimensionale e la finitura superficiale.
- Bordi bruciati: Il tagliente dell'utensile può bruciarsi o diventare blu a causa del calore eccessivo, riducendone l'efficienza di taglio.
- Incrudimento: Il materiale può subire un incrudimento, che ne rende più difficile la lavorazione e può portare alla rottura dell'utensile.
Si possono impiegare diverse strategie:
- Velocità di taglio ridotte: Ridurre la velocità di taglio aiuta a dissipare il calore in modo più efficace, prevenendo un eccessivo accumulo di temperatura all'interfaccia utensile-pezzo. Questo può essere ottenuto regolando la velocità del mandrino o la velocità di avanzamento. Tuttavia, è importante trovare un equilibrio tra la riduzione del calore e il mantenimento della produttività.
- Fluidi da taglio ottimizzati: L'utilizzo di fluidi da taglio di alta qualità, specificamente progettati per l'acciaio inossidabile, può migliorare la dissipazione del calore e ridurre l'usura degli utensili. Questi fluidi contengono spesso additivi che ne migliorano le proprietà refrigeranti e lubrificanti. I fattori da considerare nella scelta di un fluido da taglio includono la viscosità, il livello di pH e la compatibilità con lo specifico tipo di acciaio inossidabile da lavorare.
- Geometria dell'utensile: La scelta di utensili da taglio con una geometria appropriata, come angoli di spoglia negativi e un'ampia distanza tra i trucioli, può contribuire a ridurre al minimo la generazione di calore e a migliorare l'evacuazione dei trucioli. Gli angoli di spoglia negativi riducono l'area di contatto tra utensile e pezzo, riducendo l'attrito e la generazione di calore. Un'ampia distanza tra i trucioli garantisce un'efficiente rimozione dei trucioli dalla zona di taglio, prevenendo l'accumulo di calore.
- Flusso del liquido refrigerante: Garantire un flusso adeguato di refrigerante nella zona di taglio è essenziale per un'efficace dissipazione del calore. Questo obiettivo può essere raggiunto ottimizzando la pressione del refrigerante, il posizionamento degli ugelli e la filtrazione del refrigerante. Il refrigerante ad alta pressione può fornire un raffreddamento più efficace, ma è necessario prestare attenzione a evitare spruzzi eccessivi.
- Taglio intermittente: In alcuni casi, il taglio intermittente, o "tagli interrotti", può essere utilizzato per consentire al pezzo di raffreddarsi tra un taglio e l'altro, riducendo la generazione di calore complessiva. Tuttavia, questo può influire sulla produttività, quindi è consigliabile utilizzarlo con giudizio.
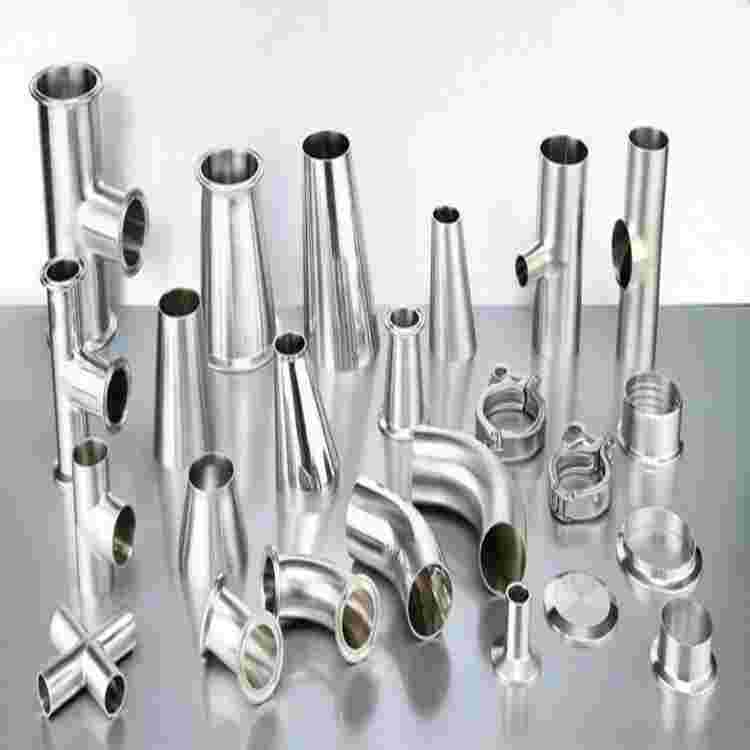
Sfide di finitura superficiale nella lavorazione CNC dell'acciaio inossidabile
Raggiungere una finitura superficiale di alta qualità sui componenti in acciaio inossidabile è essenziale sia per motivi estetici che funzionali. Sebbene si possano impiegare diverse tecniche di finitura superficiale , le proprietà uniche dell'acciaio inossidabile presentano diverse sfide.
Durezza del materiale
L'acciaio inossidabile è intrinsecamente più duro di molti altri metalli, il che lo rende più resistente a graffi e abrasioni. Tuttavia, questa durezza può anche rendere difficile ottenere una finitura superficiale accurata senza un'eccessiva usura dell'utensile. Tecniche di lavorazione aggressive, come la rettifica profonda o la lucidatura pesante, possono rapidamente smussare o addirittura rompere gli utensili da taglio, con conseguente aumento dei costi e dei tempi di fermo.
Per affrontare questa sfida, è essenziale utilizzare utensili e tecniche specializzati, progettati per la lavorazione dell'acciaio inossidabile. Utensili in metallo duro o ceramica con geometrie e rivestimenti appropriati possono offrire una migliore resistenza all'usura e prestazioni di taglio migliori. Inoltre, l'utilizzo di velocità di taglio e avanzamenti inferiori può contribuire a ridurre l'usura degli utensili e a migliorare la finitura superficiale.
Indurimento del lavoro
L'acciaio inossidabile è soggetto a incrudimento, ovvero diventa più duro e difficile da lavorare man mano che viene deformato. Questo fenomeno può influire significativamente sulla qualità superficiale, soprattutto quando si utilizzano tecniche di lavorazione aggressive. Man mano che il materiale diventa più duro, diventa più resistente al taglio, con conseguente aumento dell'usura degli utensili e potenziali difetti superficiali. Per ridurre al minimo l'incrudimento, è consigliabile utilizzare tecniche che comportino una minore deformazione del materiale. Queste possono includere:
- Minore profondità di taglio: Effettuando tagli più piccoli è possibile ridurre la deformazione del materiale e l'incrudimento.
- Taglio intermittente: Alternando movimenti di taglio e non di taglio è possibile consentire al materiale di raffreddarsi e recuperare, riducendo l'incrudimento.
- Fluidi da taglio ottimizzati: Può essere utile anche utilizzare fluidi da taglio con additivi che possono contribuire a ridurre l'incrudimento.
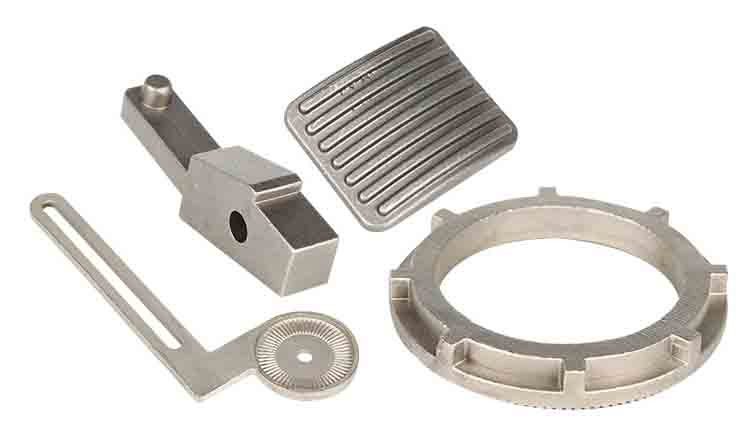
Sabbiatura Sfide nella lavorazione CNC dell'acciaio inossidabile
La sabbiatura è una tecnica ampiamente utilizzata per creare una finitura opaca sulle superfici in acciaio inossidabile. Consiste nel proiettare particelle abrasive ad alta velocità contro il pezzo in lavorazione per rimuovere il materiale e creare la texture superficiale desiderata. Sebbene efficace, la sabbiatura richiede un'attenta valutazione di diversi fattori per ottenere risultati ottimali e garantire la sicurezza.
Selezione abrasiva
La scelta del materiale abrasivo e la granulometria influiscono in modo significativo sulla finitura superficiale. Gli abrasivi comunemente utilizzati per la sabbiatura dell'acciaio inossidabile includono:
- Carburo di silicio: Un abrasivo versatile, noto per la sua durezza e affilatura, adatto a un'ampia gamma di applicazioni.
- Perle di vetro: Un abrasivo più morbido che garantisce una finitura più fine e ha meno probabilità di danneggiare il materiale sottostante.
- Ossido di alluminio: Un abrasivo duro che può essere utilizzato per applicazioni di sabbiatura più aggressive.
Anche la granulometria dell'abrasivo gioca un ruolo cruciale. Le particelle più piccole producono generalmente una finitura più fine, mentre le particelle più grandi possono essere utilizzate per una rimozione più aggressiva del materiale.
Pressione e angolo dell'ugello
La pressione di sabbiatura e l'angolazione dell'ugello devono essere ottimizzate per ottenere il profilo superficiale desiderato senza danneggiare il materiale sottostante. Una pressione più elevata può essere utilizzata per una rimozione più aggressiva del materiale, ma può anche aumentare il rischio di danneggiare il pezzo. L'angolazione dell'ugello influenza la direzione e l'intensità del getto abrasivo. Un angolo più accentuato può essere utilizzato per una pulizia più aggressiva, mentre un angolo più superficiale può essere utilizzato per una finitura più fine.
Considerazioni sulla sicurezza
La sabbiatura può essere pericolosa se non eseguita correttamente. È necessario indossare sempre dispositivi di sicurezza adeguati, tra cui protezioni respiratorie, occhiali protettivi, protezioni acustiche e indumenti protettivi. Inoltre, l'area di sabbiatura deve essere ben ventilata per prevenire l'esposizione a polvere e altri contaminanti atmosferici.
È inoltre importante assicurarsi che il pezzo in lavorazione sia saldamente fissato o supportato durante il processo di sabbiatura per evitare che si sposti o si muova. Questo può contribuire a prevenire danni al pezzo e a garantire una finitura uniforme.
Superare le sfide
La lavorazione CNC dell'acciaio inossidabile presenta sfide uniche a causa delle proprietà intrinseche del materiale. Comprendendo e affrontando queste sfide, tra cui i problemi di surriscaldamento, le difficoltà di finitura superficiale e le considerazioni sulla sicurezza, è possibile ottenere componenti in acciaio inossidabile di alta qualità. L'implementazione di strategie appropriate, come la riduzione della velocità di taglio, l'ottimizzazione dei fluidi di taglio e un'attenta selezione degli utensili, può contribuire a mitigare queste difficoltà e garantire processi di lavorazione efficienti ed efficaci. Anche la scelta di un fornitore di servizi di lavorazione CNC con esperienza è un buon modo per superare le sfide della lavorazione CNC di componenti in acciaio inossidabile.