Сегодня автоматизация обработки на станках с ЧПУ — это нечто большее, чем просто оптимизация скорости вращения шпинделя и подачи. Способность станка работать с инструментами, управлять логическими процессами и быстро повторять сложные задачи — вот что делает его по-настоящему автоматизированным. CNC M06, CNC M98 и CNC M99 — одни из наиболее важных команд управления, используемых в обрабатывающих центрах. Они часто работают с системой ЧПУ T-кодов . Эти команды являются основными строительными блоками многоступенчатой обработки. Они помогают производителям изготавливать изделия с высокой точностью, повторяемостью и производительностью.
В этой статье объясняется, как работают эти команды, как они взаимодействуют и почему они необходимы в автоматизированных производственных средах.
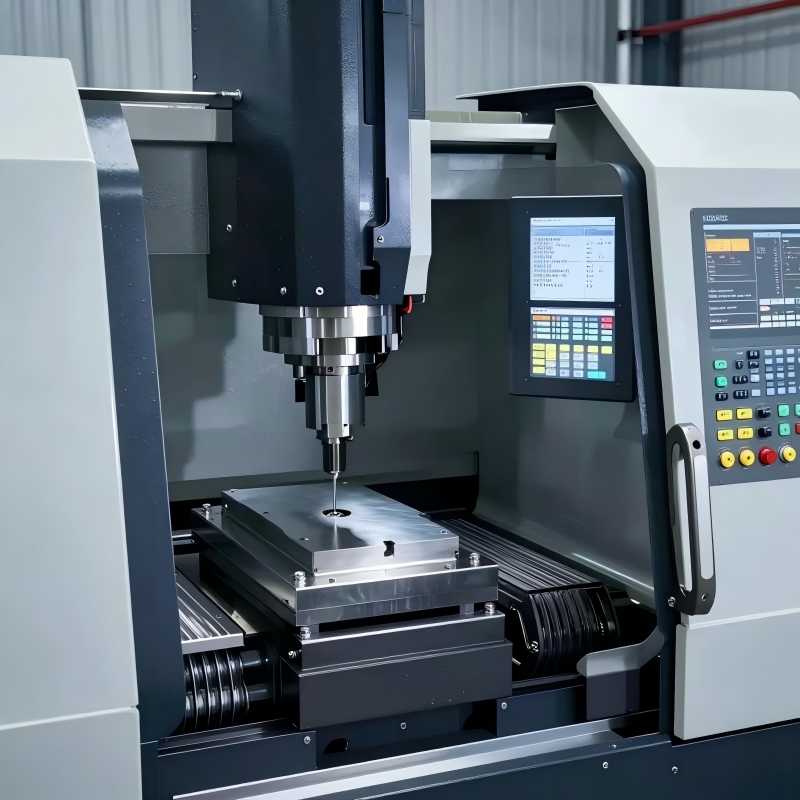
Роль станка с ЧПУ M06 в автоматической смене инструмента.
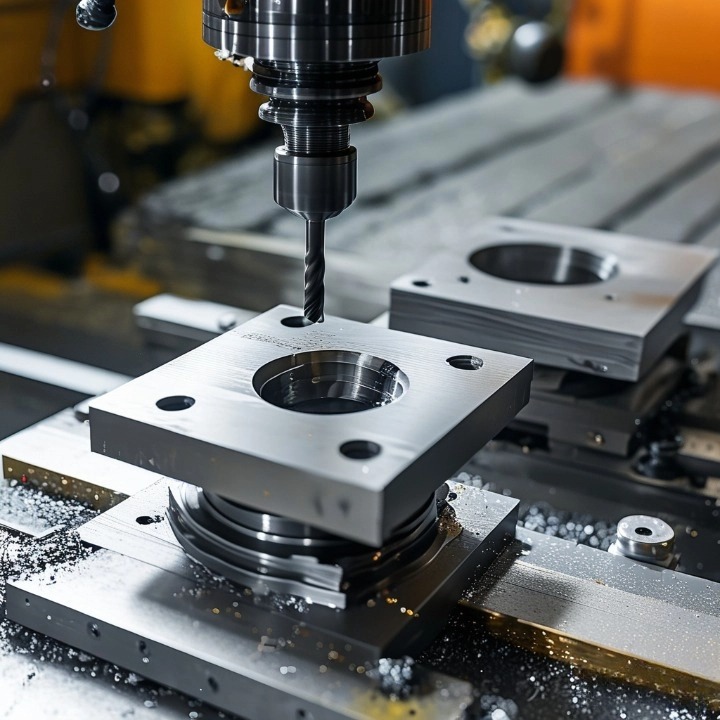
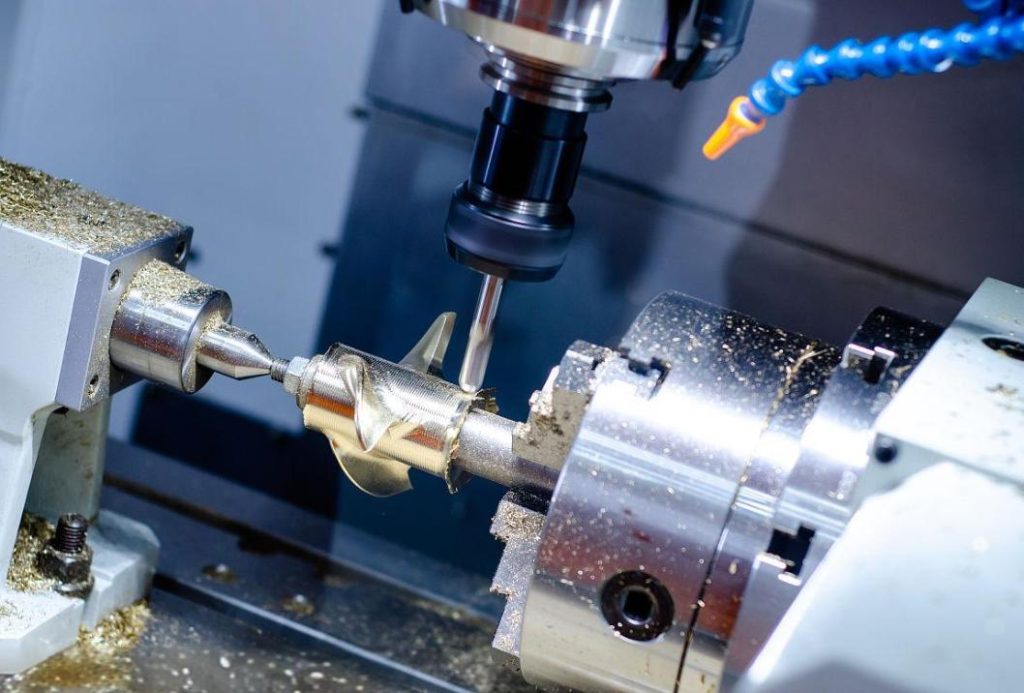
Для обработки одной заготовки на обрабатывающем центре требуется более одного инструмента. Черновая и чистовая обработка, сверление, снятие фаски и нарезание резьбы — для всех этих операций необходимы инструменты различной формы. Команда CNC M06 позволяет автоматически переключаться между инструментами.
Команда CNC M06 дает станку команду на самостоятельную смену инструмента. Но он не делает это автоматически. Инструкция T-кода CNC указывает станку, какие инструменты использовать, и обычно она используется вместе с ней. T-код указывает станку номер инструмента, который нужно подготовить к следующей задаче, и команда CNC M06 выполняет смену инструмента внутри станка.
При выполнении операции CNC M06 на обрабатывающем центре, оснащенном автоматическим устройством смены инструмента (ATC), система выполняет несколько скоординированных действий:
- Вращение шпинделя прекращается.
- Станок перемещается в заранее заданное безопасное положение для смены инструмента.
- Магазин инструментов поворачивается для выравнивания необходимого инструмента.
- Механический манипулятор заменяет текущий инструмент на выбранный.
- Шпиндель надежно зажимает новый инструмент.
Этот автоматизированный процесс позволяет выполнять многоэтапную обработку без вмешательства оператора, что значительно повышает эффективность производства.
На предприятиях, где производится большое количество продукции, надежность станков с ЧПУ M06 напрямую влияет на время их работы. Правильно настроенная последовательность смены инструмента обеспечивает достаточное пространство, предотвращает столкновение инструментов и поддерживает стабильную точность обработки.
Понимание T-кода ЧПУ: логика выбора инструмента
Инструкция ЧПУ T-кода отвечает за идентификацию инструмента. Каждому инструменту в обрабатывающем центре присваивается номер, соответствующий его положению в инструментальном магазине. T-код сообщает системе управления, какой инструмент должен быть активирован следующим.
Команда ЧПУ T-кода задает логику выбора инструмента, а команда ЧПУ M06 выполняет физическое изменение. Во многих системах T-код позволяет предварительно загрузить следующий инструмент, что сокращает время между операциями, когда ничего не происходит. Эта функция очень полезна в высокоскоростных обрабатывающих центрах, где важно оптимизировать время цикла.
Системы управления инструментом используют логику ЧПУ с T-кодами для отслеживания смещений инструмента, компенсации износа и срока службы инструмента на автоматизированных производственных линиях. Без логичного способа нумерации инструментов и организации T-кодов крупномасштабное производство быстро станет неэффективным и будет изобиловать ошибками.
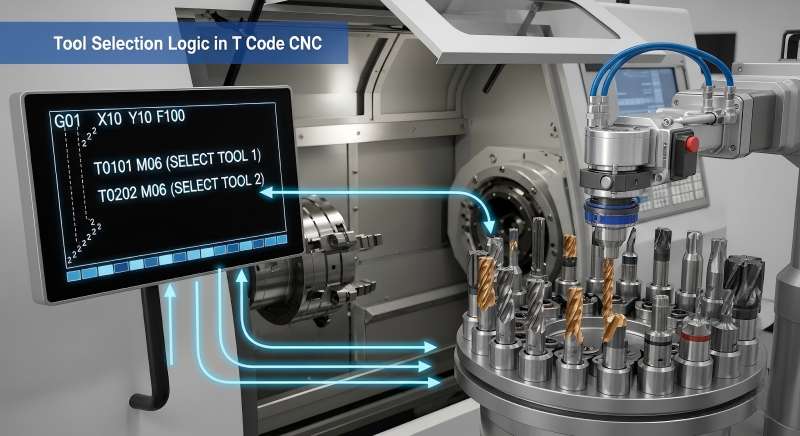
ЧПУ M98: Вызов подпрограмм для модульной обработки
По мере усложнения задач обработки материалов, повторение идентичных последовательностей вручную в основной программе приводит к созданию длинного, сложного в сопровождении кода. Именно здесь на помощь приходит ЧПУ M98.
Для вызова подпрограммы используйте команду CNC M98 . Подпрограмма — это набор инструкций обработки, отделенных от основной программы и предназначенных для выполнения одной задачи, например, сверления отверстия или фрезерования паза. Программисту не нужно писать одни и те же инструкции снова и снова. Вместо этого ему достаточно написать их один раз и вызывать по мере необходимости.
К преимуществам станка с ЧПУ M98 относятся:
- Сокращенная продолжительность программы
- Улучшена читаемость
- Упрощенная отладка
- Более легкие модификации
- Эффективный контроль повторений
Например, CNC M98 позволяет один раз написать программу для сверления отверстий, а затем запустить её на деталях с сетчатым расположением одинаковых отверстий. Основная программа указывает подпрограмме, куда размещать элементы и как их обрабатывать.
Такая модульная структура аналогична тому, как пишется современное программное обеспечение. Она упрощает сопровождение и гарантирует, что любые изменения в подпрограмме автоматически применяются ко всем повторяющимся операциям.
CNC M99: Логика возврата и зацикливания
CNC M98 — это команда вызова, а CNC M99 — команда возврата. Команда CNC M99 указывает системе управления вернуться к основной программе сразу после вызова CNC M98. Это означает, что подпрограмма завершена.
Без модуля CNC M99 система управления не будет знать, когда подпрограмма завершена. Правильное использование модуля CNC M99 обеспечивает плавный ход выполнения и логическую непрерывность.
Интересно, что команда CNC M99 также может создавать зацикливание при определенных конфигурациях. Если она используется в основной программе, а не в подпрограмме, некоторые системы ЧПУ интерпретируют CNC M99 как команду на перезапуск выполнения с самого начала. Эта функция может быть полезна в автоматизированных производственных циклах, где требуется непрерывная обработка идентичных деталей.
Однако неправильное размещение CNC M99 может привести к непреднамеренным бесконечным циклам. Поэтому в автоматизированных средах крайне важны тщательная структура программы и всестороннее тестирование.
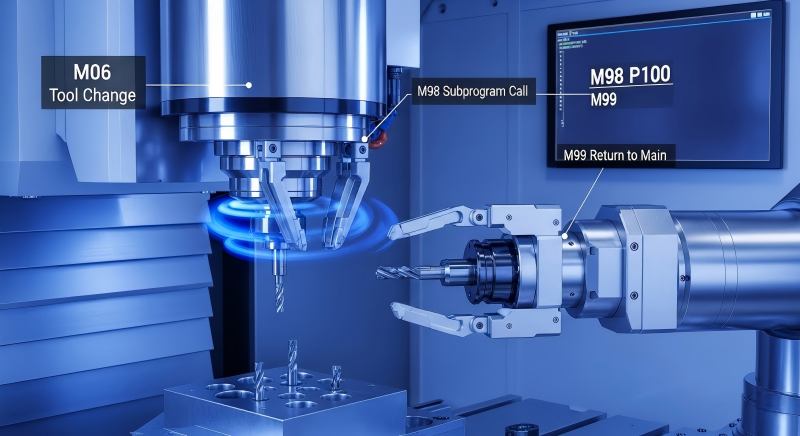
Скоординированное использование станков с ЧПУ M06, ЧПУ M98 и ЧПУ M99 в автоматизированном производстве.
В автоматизированной обработке команды CNC M06, CNC M98 и CNC M99 работают вместе, создавая структурированный и эффективный производственный процесс. Каждая команда играет свою отдельную роль, но именно их интеграция позволяет осуществлять многопроцессную обработку с минимальным ручным вмешательством.
Процесс обычно начинается с выбора инструмента с помощью T-кода ЧПУ, который определяет необходимый режущий инструмент. Затем станок выполняет команду ЧПУ M06 для автоматической смены инструмента. Это гарантирует надежную установку правильного инструмента до начала обработки.
При включении соответствующего инструмента станок с ЧПУ M98 выполняет повторяющиеся или специализированные задачи обработки, вызывая предварительно определенную подпрограмму. Это позволяет быстро выполнять сложные задачи, такие как сверление нескольких одинаковых отверстий или многократная обработка одной и той же формы, без необходимости переписывать инструкции.
В конце подпрограммы управление системой CNC M99 возвращается к основной программе. Это обеспечивает логичность процесса и гарантирует правильную последовательность обработки. При правильной настройке система CNC M99 также может поддерживать непрерывный цикл обработки в некоторых производственных конфигурациях.
Комбинируя эти команды, производители достигают следующих результатов:
- Бесперебойная работа нескольких инструментов
- Модульная и структурированная структура программы
- Сокращенная продолжительность программы
- Улучшена стабильность обработки.
- Повышение прочности и жёсткости
В совокупности CNC M06, CNC M98 и CNC M99 образуют практичную систему автоматизации, повышающую производительность, надежность и масштабируемость в современном производстве с ЧПУ.
Преимущества автоматизации в современной обработке на станках с ЧПУ.
Автоматизация в станках с ЧПУ , управляемая командами типа CNC M06, CNC M98, CNC M99 и T-кодом CNC, предоставляет значительные преимущества для современного производства.
- Повышенная эффективность: Автоматическая смена инструментов и вызов подпрограмм сокращают ручное вмешательство и минимизируют время простоя оборудования, что позволяет осуществлять крупномасштабное производство без постоянного контроля со стороны оператора.
- Стандартизация программ: Использование подпрограмм в системе ЧПУ M98 позволяет создавать многократно используемые последовательности обработки, упрощая управление программой и снижая количество ошибок.
- Повышенная надежность: Система ЧПУ m99 обеспечивает плавный поток управления, точно возвращаясь к основной программе или зацикливая процессы по мере необходимости, что способствует поддержанию стабильного качества обработки.
- Масштабируемость и гибкость: Модульное программирование позволяет легко адаптироваться к новым деталям или изменениям в конструкции без переписывания целых программ, что делает производственные линии более универсальными.
- Снижение ошибок: Структурированная автоматизация снижает вероятность ошибок программирования, обеспечивает точную смену инструментов и поддерживает правильную последовательность операций.
В целом, автоматизация преобразует обработку на станках с ЧПУ из ручных, пошаговых операций в оптимизированный, предсказуемый и высокоточный процесс, обеспечивающий повышение производительности и качества на всех этапах производства.
Современная автоматизация ЧПУ основана на двух фундаментальных компонентах: смене инструмента и управлении подпрограммами. Команда CNC M06 в сочетании с T-кодом CNC обеспечивает бесперебойную многоинструментальную обработку без ручного вмешательства. Команды CNC m98 и CNC m99 создают логические структуры программ, которые уменьшают избыточность и улучшают модульную конструкцию.