走进亚洲任何一家压铸厂,ADC12合金都是人们谈论的焦点。而在北美,A380合金才是主流。这两种合金都是压铸行业的主力军,但选择哪一种不仅影响熔融金属填充模具的效果,还决定了成品铸件能否轻松地通过数控机床加工至最终尺寸。
在对这两种材料的数千个零件进行压铸和二次数控加工后,我们发现“最佳”合金取决于整个制造链,从模具填充到最终切割。以下才是真正重要的。
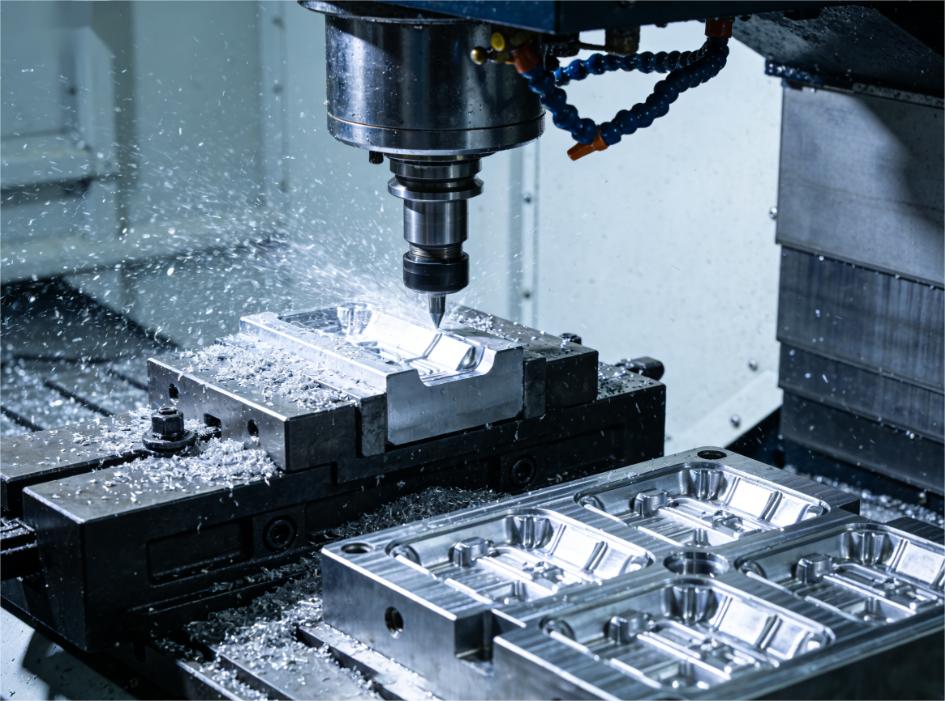
影响铸造和机械加工的真正区别
是的,ADC12的硅含量更高(9.6-12.0% vs 7.5-9.5%),而A380的铜含量更高(3.0-4.0% vs 1.5-3.5%)。这些差异会影响压铸工艺和后续的CNC加工:
| 因素 | ADC12 | A380 | 这对您意味着什么 |
| 压铸流动性 | (卓越)等级 | 良好 | ADC12 能更轻松地填充薄壁和复杂细节,从而减少铸造缺陷。 |
| 数控刀具磨损 | 磨损速度加快 10-15%。 | 更长的刀具寿命 | ADC12中的硬硅颗粒会加速二次加工过程中的刀具磨损。 |
| 芯片成型(CNC) | 短而脆的碎片 | 长而连续的切屑 | ADC12更容易拆卸;A380需要芯片拆卸策略 |
| 表面光洁度(CNC加工后) | Ra 1.6 μm 或更高 | Ra 1.6 μm 或更高 | 通过合适的加工参数,两者均可获得优异的表面光洁度。 |
| 铸造缺陷 | 气体孔隙度风险 | 厚截面中的收缩孔隙率 | ADC12更容易滞留空气;A380的缺陷位置更易预测。 |
结论是什么?ADC12铸造性能更好,但加工难度略高。A380对压铸参数的要求更高,但在数控加工中刀具寿命更长。两者本身并无优劣之分——关键在于如何优化两种工艺。
我们从铸造缺陷和机械加工中学到了什么
一个令人不安的事实是:压铸件并非完美无瑕,缺陷只有在数控加工过程中才会显现。ADC12优异的流动性意味着它在铸造过程中能更可靠地填充薄壁和复杂几何形状,从而减少冷隔和浇铸不充分的情况。但这种流动性也可能导致空气滞留,形成气孔,而这些气孔只有在开始切削时才会显现出来。
A380 在厚截面中容易出现收缩孔隙,但这些缺陷可以根据零件几何形状和浇注设计进行更可预测的。
我们的原则是:始终先在非关键表面上进行试切,以检查是否存在隐藏的孔隙。对于需要无泄漏性能的压力密封应用,我们建议在最终数控加工之前进行浸渍处理——这远比现场故障的成本低得多。
做出决策:一个实用的框架
别再寻找“更好”的合金了。相反,应该考虑整个生产流程:
选择 ADC12 的情况:
- 您的设计存在墙体过薄或细节过于复杂的问题。 额外的硅可以改善压铸过程中的流动性,填充可能对 A380 造成挑战的特征。
- 你需要大量的数控加工。 虽然刀具磨损较高,但铸态表面质量更好,铸造缺陷更少,这意味着返工和废品更少。
- 大批量生产时,成本至关重要。 ADC12 在亚洲市场通常价格便宜 5-10%,而且优异的铸造性能降低了压铸废品率。
- 你们在亚洲生产。 供应链已建立,交货周期缩短,材料认证也易于获得。
选择A380的情况:
- 机械强度至关重要。 汽车结构件和安全关键部件需要 A380 更高的抗拉强度(320-380 MPa 对比 210-320 MPa)。
- 你们为北美原始设备制造商供货。 许多厂家在图纸中指定使用A380机型。从一开始就符合他们的规格要求可以避免代价高昂的重新认证。
- 你的零件有较厚的部分。 A380 在重型铸件中能更好地处理收缩问题,而且可预测的孔隙位置使 CNC 规划更容易。
- 需要具备耐高温性能。 A380 在高温下能更好地保持强度——例如发动机部件和变速箱壳体。
总成本概览
材料成本只是开始。真正影响这两个流程最终利润的因素是:
对于一个500克的零件,材料成本差异大约为每件0.08-0.15美元。但请考虑一些隐藏因素:
压铸方面: ADC12 更好的流动性通常可降低 1-3% 的铸件废品率,在大批量生产时,这可以迅速累积起来。
CNC加工方面: ADC12的刀具寿命较短,可能会在一次生产过程中额外花费500-2,000美元的刀具费用,但其更好的铸造质量通常意味着去除缺陷所需的加工时间更少。
我们使用的公式为:总成本 = (材料 + 压铸废料) + (数控模具 + 加工时间) + (最终废料 + 质量风险)
对于需要大量数控加工的薄壁复杂零件,尽管模具成本较高,ADC12 通常仍是最佳选择。而对于加工量少、结构简单的厚零件,A380 通常更经济实惠。
常见问题的快速解答
能否用一种合金替代另一种?有时可以,但需通过测试验证。检查强度要求、耐腐蚀性,并针对受监管行业获得客户批准。请记住:更换合金可能需要调整压铸模具。
哪种更适合阳极氧化?两者都不适合外观阳极氧化。高硅含量会导致阳极氧化后的表面呈灰色且不均匀。如果阳极氧化后的外观要求很高,可以考虑改用锻造合金,例如 6061 铝合金,用于数控加工零件。
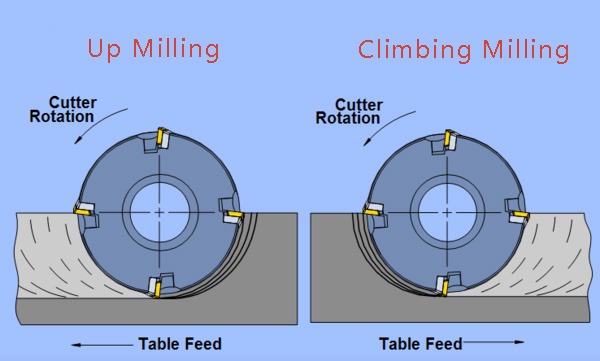
如何在数控加工ADC12时最大限度地减少刀具磨损?使用带TiAlN涂层的硬质合金刀具,保持200-350米/分钟的切削速度,采用顺铣,确保足够的冷却液流量以排出切屑,并密切监测刀具磨损情况。
让我们优化您的项目
在 ADC12 和 A380 之间进行选择,并不是要找到一种普遍优越的材料,而是要根据你的应用来匹配其性能,优化压铸和 CNC 工艺,并平衡总制造成本。
JTR提供一体化制造解决方案,涵盖压铸、精密数控加工和质量保证等各个环节。我们的团队提供面向制造的设计(DFM)分析,帮助您优化零件设计,兼顾铸造和加工,确保性能、质量和成本的最佳平衡。
准备好做出明智的决定了吗?立即上传您的图纸,我们的工程师将在 24 小时内提供专业的材料建议、压铸可行性分析、数控加工策略、详细的成本明细以及免费报价。