精密铸造
你复杂的各个部分,一体成型
JTR 提供两种精密铸造工艺:熔模铸造(失蜡铸造)和永久模铸造,涵盖不同的材料、精度和批量要求。
不锈钢、高温合金……只要材料适合铸造,我们就能制造。
IATF 16949 · ISO 9001 ·所有材料齐全·流程完整
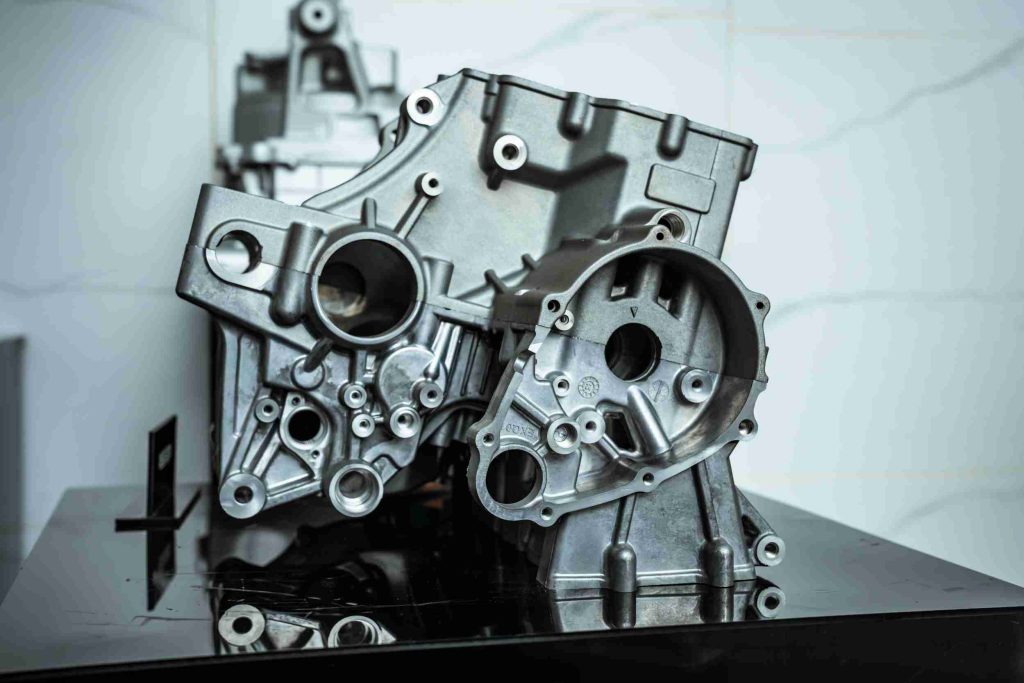
精密铸造可以帮助您解决哪些问题?
降低成本
精密铸造是一种近净成形工艺。它使用高精度模具或壳体直接获得形状接近最终形状的铸件,从而显著减少后续的机械加工需求。
结构复杂,一体成型
内部空腔、曲面、多个特征……减少焊接和装配工艺,提高零件可靠性。
不再头痛
对于不锈钢和高温合金等材料而言,使用数控机床加工成本高昂且效率低下,精密铸造是一种更经济的替代方案。
两种流程——其中一种适合您
精密铸造是一系列工艺的总称。不同的工艺适用于不同的材料、精度要求、批量大小和尺寸。我们会根据您的图纸、材料、精度要求、批量大小和几何形状,推荐最合适的工艺。
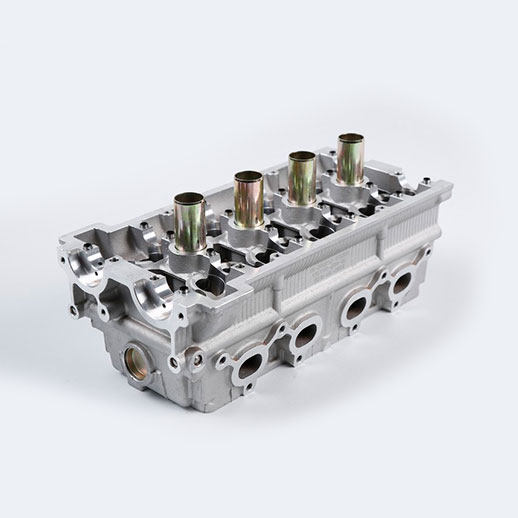
熔模铸造(失蜡铸造)
适用于复杂的内部空腔和难以加工的材料。
典型部件:阀门、叶轮、医疗器械。
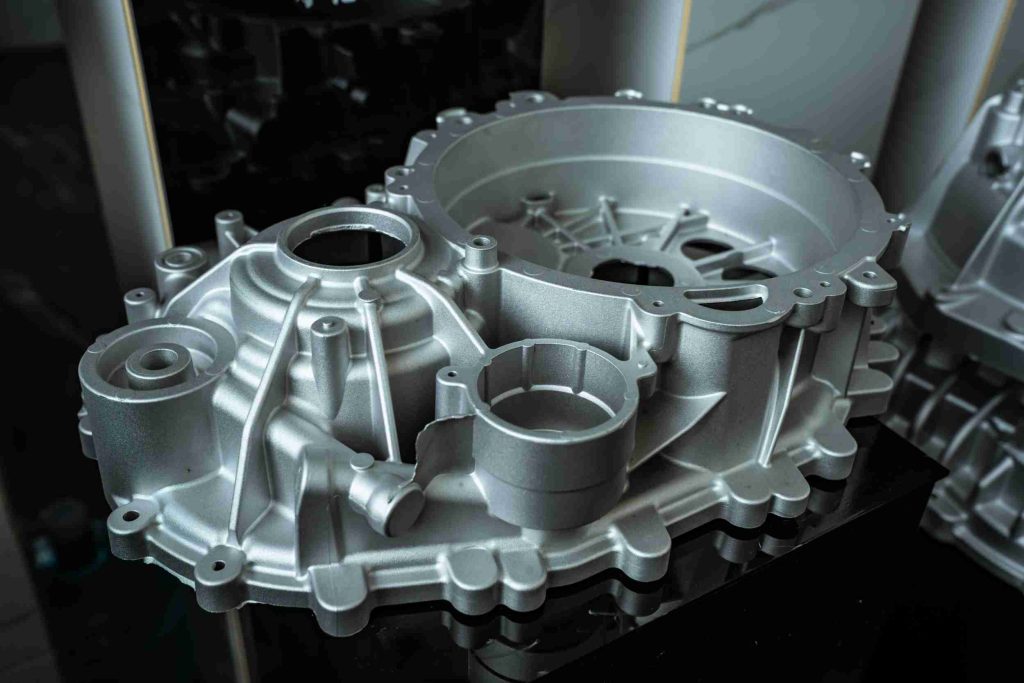
永久模铸
适用于中等批量和需要高密度的零件。
典型部件:铝制活塞、电机端盖。
核心流程差异:
| 工艺应用 | 核心流程(区别于其他流程的关键步骤) |
| 熔模铸造 | 蜡模制作 → 树状结构组装 → 壳体制作(浆料涂抹和砂料浇注) → 脱蜡 → 烧制 → 铸造 |
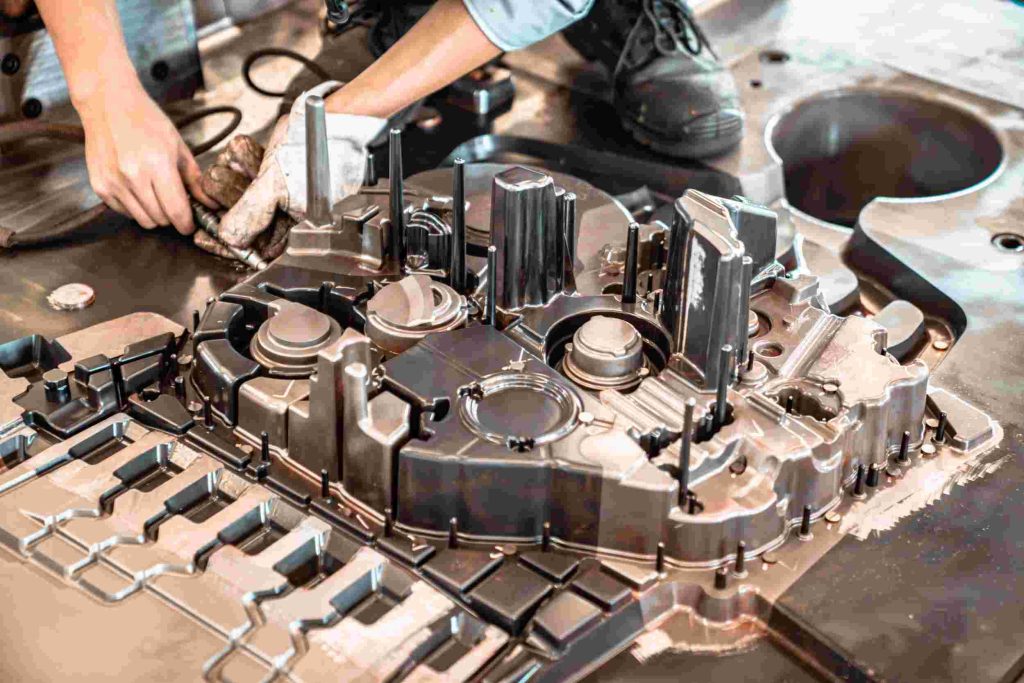
| 永久模具铸造 | 模具预热 → 模具闭合 → 重力/低压浇铸 → 冷却 → 模具打开和零件取出 |
精密铸造能力
以下数据仅供参考。具体可达到的水平将取决于您图纸的DFM分析结果。
| Process | 精度等级 | 表面粗糙度 | 最小壁厚 | 标准重量范围 | 常用材料 |
| 熔模铸造 | CT4-CT7 | Ra 3.2-6.3µm | 1.5-2mm | 0.05kg-50kg | 不锈钢、高温合金、钛合金 |
| 金属模铸造 | CT6-CT9 | Ra 6.3-12.5µm | 3-5mm | 0.1公斤-100公斤以上 | 铝合金、铜合金 |
一站式铸造和机械加工服务
精密铸造已经大大减少了您的机械加工工作量。但是,对于密封面、配合面和安装面等关键尺寸,我们提供后续的精密加工服务。
表面处理:
喷砂 · 抛光 · 热处理 · 表面硬化 · 钝化 · 电镀/化学镀
| 疗程 | 应用领域 | 效果说明 |
| 喷砂 | 去除氧化皮,提高清洁度 | 均匀哑光表面,Ra 3.2-6.3µm |
| 抛光 | 装饰性或非配合性表面 | 表面光滑,Ra 0.8-1.6µm |
| 热处理 | 提高机械性能 | 固溶处理、时效处理、退火处理、正火处理、淬火回火处理等。 |
| 表面硬化 | 耐磨区域 | 渗碳、渗氮、感应淬火 |
| 钝化 | 不锈钢零件 | 提高耐腐蚀性能 |
| 电镀/化学镀 | 装饰性或防腐蚀要求 | 镀锌、镀铬、镀镍等。 |
如何保证质量?六个步骤,每个步骤都有记录。
- 可制造性分析 → 在您下单之前,您就会知道哪些尺寸有货,哪些尺寸需要调整。
- 材料检验 → 使用光谱仪确认成分,并确保材料符合要求。
- 过程监控 → 整个过程中都会记录温度、压力和时间,使其可追溯。
- 首件检验 → 使用坐标测量机 (CMM) 进行全尺寸测量,以确认批量生产前的精度。
- 过程中的抽样检验 → 通过SPC控制关键尺寸,及时发现偏差。
- 出库检验 → 每批产品均附有材料证书和测试报告。可根据要求提供无损检测报告。
我们可根据项目需求提供测试服务。
您的零件适合精密铸造吗?
并非所有零件都适合精密铸造。我们能帮您快速找到最佳方案。
| 更适合精密铸造 | 可能不适用 |
| 这些材料是难以加工的材料,例如不锈钢和高温合金。 | 单件或极小批量 |
| 该零件结构复杂,内部有空腔、曲面和多种特征。 | IT6以下精度要求 |
| 批量大小从几百件到几千件不等。 | 要求100%无内部缺陷。 |
| 精度要求:IT8-IT10 级 | 表面需要达到镜面抛光效果。 |
| 铸态表面可接受 | 铝合金和其他压铸材料更经济实惠。 |
把你的图纸发给我们,我们会提供免费评估。
如果精密铸造不合适,我们会如实告知您,并建议更合适的工艺。
精密铸造零件的结构要求是什么?
并非所有结构都适合精密铸造。精心设计的结构可以提高铸造质量并降低成本。以下是一些基本原则:
壁厚设计
• 壁厚应尽可能均匀,避免出现突变。
• 相邻墙体厚度之比建议不要超过 2:1。
• 最小壁厚参考工艺能力表
圆角设计
• 所有内角和外角都应倒圆,避免出现尖角。
• 典型圆角半径:R1-R3mm(可根据壁厚调整)
• 圆角设计有利于金属流动,并降低热裂纹的风险。
避免不利结构
• 避免使用大面积的平面(它们容易变形)
• 避免尖角和边缘
• 考虑吃水角度(0.5°-3°)
孔设计
• 熔模铸造中铸孔的最小直径约为 2-3 毫米。
• 深度与直径之比通常不超过 4:1
• 建议稍后加工较小或较深的孔。
您的零件结构是否需要调整?
上传您的图纸,我们将为您进行分析。
常见问题解答
发送图纸,三步获取答案
支持的格式包括 STEP、IGES、STP 和 PDF 等。图纸严格保密。
我们会评估您的零件是否适合精密铸造,哪种工艺合适,以及可能存在哪些潜在风险。
我们将提供报价、交货日期以及可达到的精度和表面质量的说明。